Parça geometrisi, askı düzeni, renk değişimi ve rötuş tüketimini ayrı ölçün. Endüstriyel boya maliyetini kabul edilen parça başına hesaplamak için uygulama kayıtlarını teknik föylerle birlikte değerlendirin.
- Boya tüketimini kabul edilen parça veya gerçek boyanacak alan üzerinden ölçün.
- Püskürtme kaybını, fazla filmi, renk değişimini ve rötuş tüketimini ayrı kaydedin.
- Föydeki litre ve kilogram ifadelerini birbirinin yerine kullanmadan birimi ve kat kalınlığını teyit edin.
Boya maliyetini kabul edilen parça üzerinden okuyun
Aynı ürünle ve aynı vardiyada boyanan iki parçanın maliyeti farklı olabilir. Düz bir pano ile takviyeli bir gövdenin görünen alanı benzer olsa da boyanacak arka yüzey, delik kenarları ve bağlantı bölgeleri aynı değildir. Gövdeyi döndürmek, tabancayla köşeye ulaşmak ve filmi görsel olarak kontrol etmek daha uzun sürebilir. Kutu başına fiyat bu farkı açıklamaz. Endüstriyel Boya maliyetini izlerken ölçüm birimi olarak kabul edilen parçayı veya kabul edilen gerçek yüzey alanını kullanın. Reddedilen parçayı paydada tutmak, bir ürünün veya hattın ilk bakışta daha verimli görünmesine yol açabilir.
Toplamı dört kalemde düşünün: yüzeyde kalan film, püskürtme sırasında parçaya ulaşmayan boya, hazırlanan fakat kullanılmayan malzeme ve onarımda tüketilen malzeme. Ek işçilik ve duruş süresi ayrı kalemler olarak tutulduğunda hangi değişikliğin işe yaradığı görülebilir. Örneğin bir askının yeniden düzenlenmesi parça başına boya miktarını düşürmese bile çevirme süresini kısaltabilir. Tüketim değişmediyse bu kazanımı boya tasarrufu diye kaydetmek yerine uygulama süresindeki değişim olarak gösterin.
Gerçek boyanacak alanı parça üzerinde işaretleyin
Alan hesabını çizimdeki dış boyutlarla sınırlamayın. Bir levha için iki yüz, kenarlar ve gerekiyorsa montaj sonrası erişilemeyen alanlar ayrı ayrı tanımlanabilir. Kutu profilde dış duvarlar, flanşın arka yüzü ve kaplama kapsamına giren iç bölgeler aynı krokide farklı renklerle gösterilebilir. Maskelenecek yüzeyleri de çizime ekleyin. Böylece hem alan hesabından çıkarılan bölgeler hem de maske üzerine gelen boya nedeniyle oluşan uygulama kaybı birbirine karışmaz. Aynı çizim sürümüyle çalışmak, teklif hesabındaki alanın uygulamadaki parça ile eşleşmesini kolaylaştırır.
Birleştirme sırası alan hesabını değiştirebilir. Parçalar boyanmadan önce birleştiriliyorsa bir ek yerinin arkasına erişim kısıtlanabilir. Ayrı boyanıp sonra birleştiriliyorsa sonradan örtülecek bölgeler de kaplama kapsamına girebilir. Ölçüm toplantısında çizim, gerçek parça ve boyama sırasını birlikte inceleyin. Genel yüzey ve sistem seçeneklerini değerlendirirken Sanayi Boyaları Grubu üzerinden uygun ürün grubunu açın. Benzer bir numune planı için düz panel ve kıvrımlı parçaların karşılaştırıldığı numune rehberi de kontrol alanlarını seçmeye yardımcı olur.
Alan listesini kontrol etmek için aynı parça ailesinden üç örnek seçin: düz yüzeyi baskın olan parça, delik ve kesikleri fazla olan parça, kutu veya derin girintisi olan parça. Hepsini dış ölçüye göre aynı aileye koymak, maliyet farkını sipariş tamamlanınca ortaya çıkarır. Bir benzerlik grubu tanımlarken parça adından çok boyanabilir yüzeylerin yönünü ve erişim ihtiyacını kullanın. Çizimde boyanması istenmeyen diş, yatak yüzeyi ya da bağlantı alanı varsa bunların maskelenmesi için gereken işlem ayrı satıra yazılabilir. Böylece alan küçük görünse bile hazırlık yükü yüksek olan parça için maliyetin nereden geldiği anlaşılır. Çizim revizyonuyla kapanan veya açılan bir bölgeyi yeni maliyet notuna ekleyin.
Köşe, delik ve arka yüzeyleri ayrı ölçün
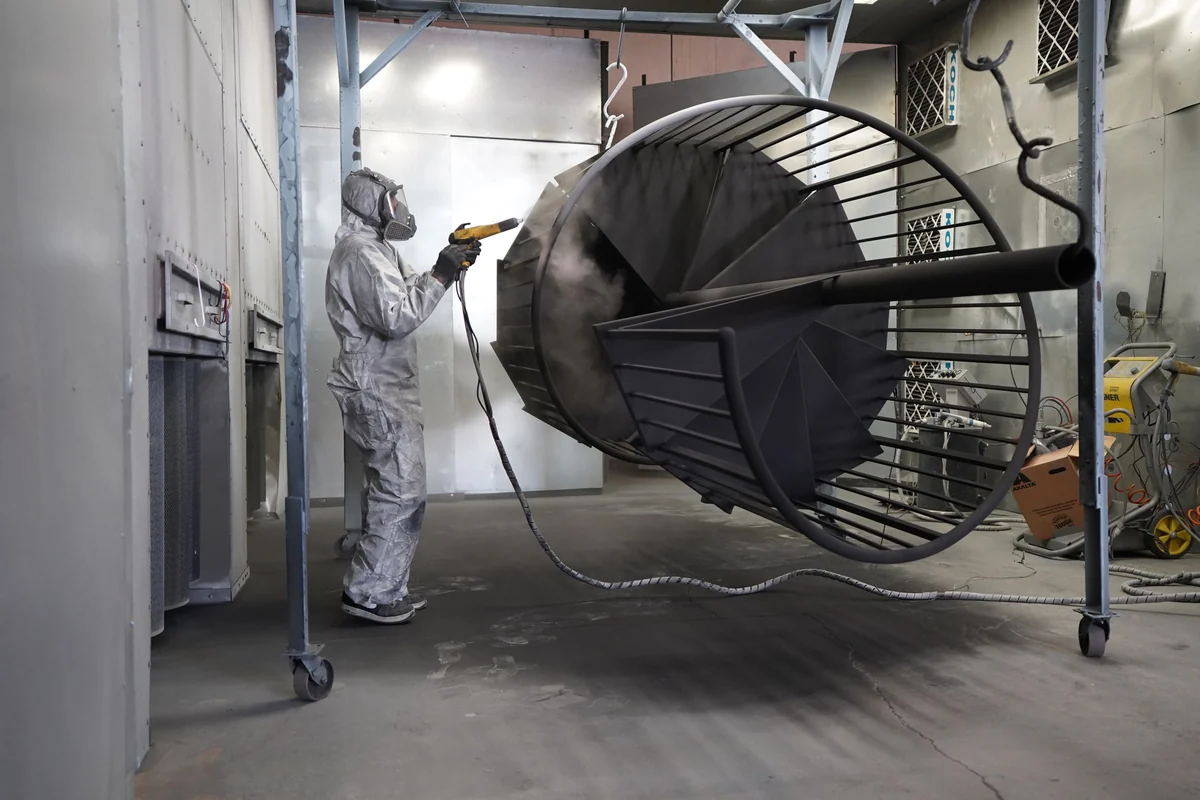
Geniş bir yüzeye uygulanan geçiş, dar bir kulakçık üzerinde aynı dağılımı vermez. Delikli parçanın bir kısmından püskürtme geçebilir. Derin bir girintinin girişindeki kenar yeterli film alırken arka duvar eksik kalabilir. Bir bölgeye farklı açılardan dönmek gerekiyorsa aynı alanın bir bölümüne ikinci kez boya ulaşabilir. Bu etkilerin toplamını tek bir kayıp yüzdesiyle tanımlamadan önce boyanması gereken ve boyanın ulaşmasının güç olduğu noktaları belirleyin. Her geometri için kullanılan açıyı, parçanın yönünü ve ilave işlem gerektiren bölgeleri hat üzerindeki kabul ölçütüne bağlayın.
İlk denemede düz yüz, dış kenar ve erişimi güç arka bölgeyi birbirinden ayırarak kayıt alın. Film kalınlığı ölçümünde cihazın o yüzey ve geometri için uygunluğunu, kalibrasyonunu ve ölçüm alanı ihtiyacını dikkate alın. Çok dar bir kenarda düz levha için seçilen probla güvenilir sonuç alınamıyorsa aynı ölçümü yorumlamak yerine uygun ölçüm yöntemini belirleyin. Bir düz referans paneli karşılaştırma noktası olabilir. Kabul kararı gerekiyorsa panel verisinin parçanın kritik bölgelerindeki gerçek ölçümün yerini tutmadığını kayıt formunda açıkça gösterin. Boya terminolojisindeki kuru film ve kat kavramları bu ayrımı kayıt formuna taşımayı kolaylaştırır.
Püskürtme kaybını film kalınlığından ayırın
Püskürtme kaybı, tabancadan çıkan malzemenin parçaya ulaşmayan bölümünü ifade eder. Gereğinden fazla kalın film ise parçaya ulaşan boyanın, ürün ve uygulama planındaki hedefin üstüne çıkmasıdır. İkisi de tüketimi artırabilir fakat düzeltme yolları farklıdır. Parçalar arasındaki açıklık nedeniyle sprey bulutu boşluğa gidiyorsa askı düzeni ve geçiş sırası incelenebilir. Film özellikle kenarın yanında kalınlaşıyorsa aynı bölgeye tekrarlanan geçişler veya parçanın dönüş sırası gözden geçirilir. Görsel örtücülük ve kuru film ölçümü ayrı kayıtlarda tutulduğunda bu iki neden daha kolay ayrışır.
İzlenecek ayarları ekipmanın ve ürünün talimatları içinde belirleyin. Bir denemede malzeme, ekipman ve tutuş biçimi birlikte değiştirilirse sonucu tek nedene bağlamak güçleşir. İlk ölçüm, gerçek parçanın aynı bölgesinden alınan karşılaştırılabilir film kalınlığı ile birlikte yürütülmelidir. Sonuç daha az boya fakat daha çok ince film reddi ise toplam tüketimi kabul edilen parça üzerinden yeniden hesaplayın. Modern bir tabanca veya yeni bir askı düzeneği kendi başına tasarruf belgesi değildir. Kabul edilen çıktı ve malzeme kaydı bu karşılaştırmanın dayanağıdır.
Astar ile son katı teknik föyde ve hesapta ayırın
Hazırlanan çelik yüzeye uygulanabilecek Endüstriyel Rapid Astar Boya föyü, yüzeyde yapışmayı engelleyen yağ, toz, kir, pas ve gevşek tabakaların giderilmesini tarif eder. Yüzey hazırlığının kapsamı hat üzerindeki gerçek duruma göre belirlenir. Eski bir kaplamanın üzerine uygulama yapılacaksa mevcut katın durumu ve yeni sistemle uyumu ayrıca değerlendirilir. Astar için kullanılan malzeme, son kat tüketiminden ayrı yazılır. Böylece bazı parçaların astarsız geçtiği bir vardiyayı, bütün parçaların astar aldığı bir vardiya ile doğrudan karşılaştırmazsınız.
Endüstriyel Rapid Parlak Boya ve Endüstriyel Rapid Mat Boya föyleri teorik kaplama alanını litre üzerinden, uygulama bölümündeki boyanabilen alanı ise kilogram üzerinden ifade ediyor. Parlak föyde bu iki satırdaki sayısal aralık da farklı. Astar föyünde aynı aralık iki ayrı birimle görülüyor. Bu değerlerden birini diğerinin yerine koyarak kesin sipariş miktarı çıkarmayın. Hangi ürün, hangi film kalınlığı ve hangi birimin hesapta esas alınacağı, satın alma öncesinde teknik olarak teyit edilmelidir. İlgili sürümü teknik ürün föyleri üzerinden açıp kullanılan referansı hesapla birlikte saklayın.
Föydeki tablonun yanında kat açıklamasını da okuyun. Bir satırın tek katı, başka bir satırın uygulama sonrasında ölçülen kuru filmi anlattığı durumlarda aynı sayıyı iki kez hesaba katmak mümkündür. Hesap çalışma sayfasında bir yüzey satırı için astar ve her son katı ayrı hücrelere koyun. Her satırın film hedefini ve teknik bilginin kaynağını belirtin. Resmî föyde iki birim farklı bağlamda geçiyorsa çalışma varsayımını siparişe dönüştürmeden önce yazılı teyitle kapatın. Böyle bir durumda kontrol denemesindeki gerçek tüketim karşılaştırma verisi olarak saklanabilir. Teknik belgedeki çelişkiyi bir vardiyada yapılan tartımla bütün renkler, parçalar ve koşullar için çözülmüş kabul etmeyin.
Askı düzenini erişim ve kabul kalitesiyle birlikte deneyin
Benzer parçaları bir askıda toplamak, aynı hareketi tekrarlanabilir hale getirebilir. Parçaları fazla yaklaştırmak ise birbirini gölgeleyen yüzeyler yaratabilir veya kontrol için parçaları yerinden çıkarmayı gerektirebilir. Askı noktasının kaplanmaması gereken bir yüzeye denk gelmesi, sonradan rötuş ihtiyacını da etkiler. İki farklı dizilimi karşılaştırırken aynı parti koşullarında işlenen parça sayısını, kabul edilen sayıyı, kritik yüzey ölçümlerini ve boşluğa giden püskürtme görülen bölgeleri kaydedin. Bir dizilimle daha çok parça taşınması, her durumda daha çok kabul edilen parça çıkacağı anlamına gelmez.
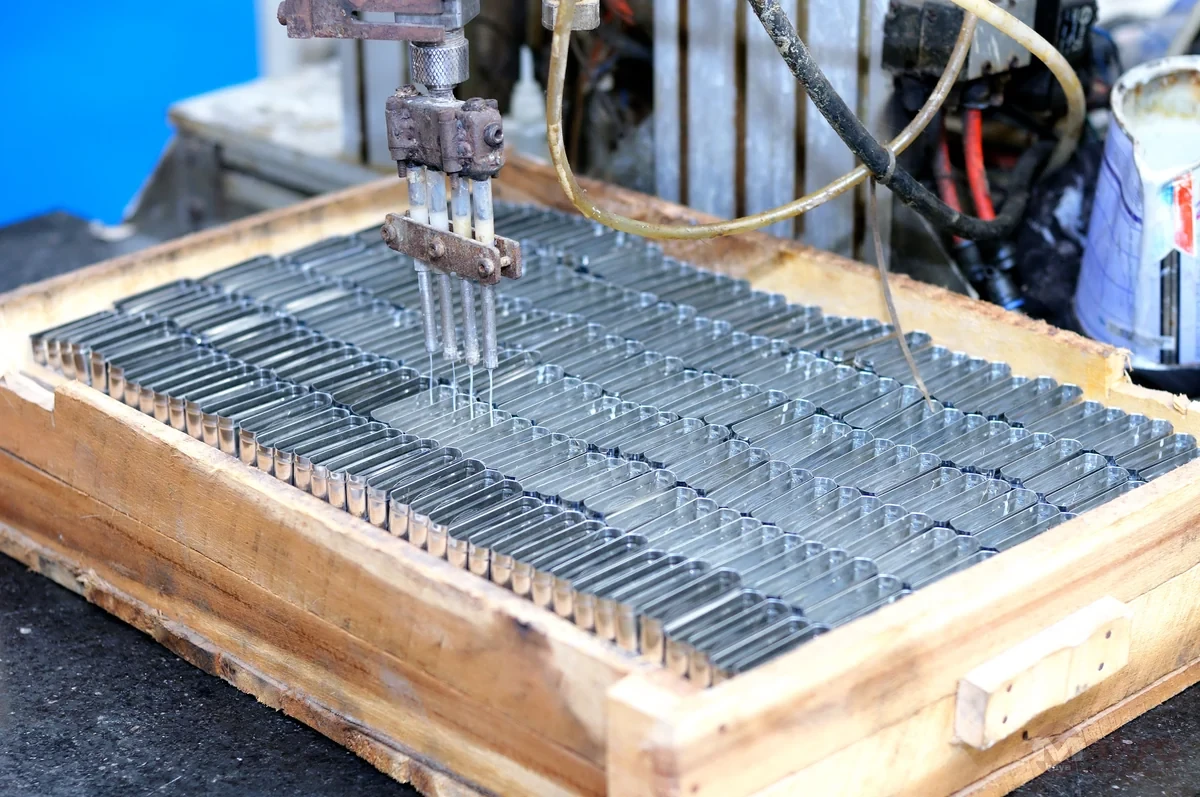
Hat denemesi için tek bir değişken seçin. Örneğin yalnız parçanın asılma yönünü değiştirin ve diğer ayarları karşılaştırılabilir tutun. Numune sonrasında operatörün erişim güçlüğü gözlemini kayıt alınan ince film, döngü süresi ve rötuş sayısıyla yan yana koyun. Askı aparatının kaplandığı veya temizlendiği durumlarda bu işlemin malzeme ve süre hesabına girip girmediğini de kararlaştırın. Aynı sınırı sonraki partide tekrar kullanmak, sonucun aynı yöntemle doğrulanmasını sağlar.
Parti sırası, renk geçişi ve beklemeyi kayıp hanesine yazın
Bir Sanayi Boyası hattında malzeme sadece tabanca açıkken tüketilmez. Renk değişimi veya iş bitişi sırasında besleme hattında kalan boya, kabın dibinde kullanılamayan miktar ve ekipman temizliği toplam maliyete yansıyabilir. Bunları kat alanına bölüp bütün kaybı parça geometrisine mal etmek doğru tanı koymayı zorlaştırır. Değişim başına kaydedilen kayıp ile parti süresince tekrarlanan kaybı ayırın. Örneğin az sayıda özel renkli parçada değişim maliyeti parça başına daha çok görünebilir. Bu etki, boyanın filme dönüşme davranışında bir değişiklik olduğunu göstermez.
Renk veya sistem sırasını planlarken teslim öncelikleri, katların uyumu ve temizleme kuralları birlikte değerlendirilir. Ardışık partileri yalnız renk benzerliğine göre gruplamak yeterli olmayabilir. Farklı reçine sistemlerinde hazırlama ve uygulama talimatları değişebilir. Endüstriyel rapid sistemler içindeki ürünler için bile föyün belirttiği uygulama ile fiilen kullanılan yöntem kayda ayrı ayrı girilmelidir. Sistem değişikliğini değerlendiriyorsanız rapid, epoksi ve poliüretan sistemlerin kullanım farklarını inceleyin ve farklı sistemlerin sonuçlarını aynı ölçüm sınırları olmadan doğrudan karşılaştırmayın.
Hazırlanan, kullanılan ve geri kalan miktarı tartın
Uygulama öncesinde boş kabın darasını alın ve tartım kaydına boya ile ilave edilen malzemeleri ayrı satırlarda girin. İş sonunda geri kazanılabilir malzemeyi, kullanılmayacak kalıntıyı ve ayırmanız gereken atığı birbirinden ayırın. Nasıl değerlendirileceği belli olmayan bir kalıntıyı, maliyet düşük görünsün diye tekrar kullanılabilir hanesine yazmayın. Bir sonraki parti bunun gerçekten kullanılıp kullanılmadığını göstermelidir. Bir ölçümü kilogramla yaptıysanız diğer girdileri de aynı kütle biriminde kayda geçirin. Ürün yoğunluğu ve karışım bileşenleri doğrulanmadan litre ile kilogram arasında dönüşüm yapılması, kayıp yüzdesini olduğundan farklı gösterebilir.
Örnek bir vardiyada 30 kilogram net boya kullanımının ve 60 kabul edilmiş parçanın kaydedildiğini varsayalım. Bu durumda kabul edilen parça başına net tüketim 0,50 kilogramdır. Planlanan miktar 27 kilogram ise aradaki 3 kilogramın hangi kalemlere gittiği, tartım ve düzeltme kaydı ile araştırılır. 27 kilogramı bir ürün standardı veya bu boya için hedef olarak okumayın. Bu örnek yalnız aynı birimde kayıt tutup aradaki farkın nedenini sormak için verilmiştir. Tiner bu 30 kilogram hesabına dahilse, değer sonraki partilerde de aynı biçimde raporlanmalıdır.
Tüketim kaydının sınırını vardiya başlamadan tanımlayın. Örneğin ortak bir besleme kabından iki partiye boya veriliyorsa vardiya sonu tartımı iki partinin toplamını gösterir. Ayrı tartım mümkünse her partinin başlangıç ve bitişini işaretleyin. Mümkün değilse kaydı karma parti olarak bırakın veya dağıtımı tahmin olarak işaretleyin. Kaynağı bilinmeyen artışı tek bir parçaya yüklemek, sonraki siparişte doğru parçanın pahalı görünmesine yol açabilir. İlk doldurma için gereken boya, uzun bir partide tüketilen toplamın küçük bir bölümü iken kısa partide önemli görünebilir. Bu farkı uygulama birimiyle raporlanan tüketimden ayırmak için hazırlık miktarını ayrı izleyin.
Kayıp yüzdesinin hangi miktara uygulandığını belirtin
Bir kilogram boya ihtiyacına yüzde yirmi eklemek ile harcanan boyanın yüzde yirmisinin kayıp sayılması farklı hesaplar verir. İlk yöntemde teorik miktar 1,20 ile çarpılır. İkinci yöntemde, gereken miktar harcananın yüzde seksenine karşılık geldiğinden 0,80'e bölünür. Bu iki hesap 1 kilogram için sırasıyla 1,20 ve 1,25 kilogram sonucunu verir. Yüzdeyi geçmiş denemeden alırken payın kayıp, paydanın ise teorik miktar mı yoksa gerçekten harcanan miktar mı olduğunu not edin. Aksi halde aynı yüzdeyle çalışan iki kişi farklı teklif miktarlarına ulaşabilir.
Saatlik işçilik, hazırlık ve kaplama ayrı kalemlerde olduğunda bir kayıp yüzdesini toplam maliyetin üzerine ekleyerek bütün kalemleri ikinci kez şişirmezsiniz. Planlanan hesapta bir hazırlık payı zaten varsa bunun neyi kapsadığına bakın. Temizleme, taşıma ve tekrar işlem hangi satırda yer alıyorsa sonraki hesapta aynı tanımı kullanın. Endüstriyel boya fiyatlarını etkileyen sistem ve sipariş kapsamı üzerine yazı, ürün düzeyindeki miktar hesabını teklifin diğer koşullarıyla ilişkilendirmeye yardımcı olur.
Rötuş ve yeniden boyamayı ayrı olaylar olarak kaydedin
Küçük bir alanın düzeltilmesi ile tüm parçanın yeniden boyanması maliyet ve süre bakımından farklı olaylardır. Rötuş kaydında bölgeyi, nedeni, düzeltme için kullanılan malzemeyi ve iş sonunda parçanın kabul durumunu belirtin. Tekrarlanan bölgeyi bir fotoğraf veya parça işaretiyle ilişkilendirmek neden araştırmasını hızlandırır. Örneğin delik kenarında tekrarlanan eksiklik geometri veya askı yönüyle ilişkili olabilir. Taşıma sırasında aynı noktada oluşan iz ise kuruma, taşıma düzeni veya temas yüzeylerinin incelenmesini gerektirebilir. İlk gözlemden kesin nedeni ilan etmek yerine takip eden kontrollü denemeyle ayrımı doğrulayın.
Rapid mat ve parlak föyler toz tutmama, dokunma ve sert kuruma aşamalarını ayrı verir. Bir parçanın toz tutmama aşamasına gelmesi, istiflenmeye veya sonraki imalat adımına hazır olduğu sonucunu tek başına vermez. Tekrar işlemin çoğu taşıma sonrası başlıyorsa aynı boya miktarıyla yürütülen hat denemesinde temas yeri ve işlem zamanı da takip edilmelidir. Renk teyidi gereken uygulamalarda RAL renk kataloğunu iletişimde kod referansı olarak kullanın ve görünüm onayını gerçek numune üzerinden yapın.
Kısa bir pilot seride değişikliği doğrulayın
Pilot için birbirine yakın iki parti seçin ve kaplama gerekliliklerini yazılı tutun. Aynı ürün, aynı renk ve benzer parça sayısıyla başlayın. Ölçülen yüzey alanı, kullanılan boya, tiner, kabul edilen parça sayısı, tekrar işlem, hazırlık ve uygulama süresi aynı formda ama ayrı sütunlarda bulunsun. Her partide aynı noktalarda film kontrolü yapın. Yeni askıyla tüketim düşerken bir arka yüzde kabul dışı ölçümler oluştuysa düşük tüketim tek başına olumlu sonuç değildir. Kabul ölçütleri sağlanana kadar düzenlemeyi pilot olarak tutun ve değişiklikten sonra ölçüm alın.
Bir uygulama hattında düşük hacimle yapılan ilk deneme, çok daha büyük bir siparişe olduğu gibi aktarılmamalıdır. Hazırlık ve hat temizleme maliyeti tek seferlik olduğu için parti büyüklüğü değiştikçe birim maliyet farklılaşabilir. Yeni geometri gelirse önceden ölçülen parçaya ne kadar benzediğini kontrol edin. Ürün veya film hedefi değişirse karşılaştırma sınırını tekrar belirleyin. Teknik ürün seçimi desteği için parça çizimi, yüzey durumu, planlanan uygulama ve ölçüm sonuçlarını birlikte paylaşmanız, konuşmayı genel bir kayıp oranı yerine gerçek uygulamanıza taşır.
Pilotu kapatırken hangi sonuç için hangi kanıtın gerektiğini ekipçe belirleyin. Bir düzenleme ancak kabul oranı korunuyor, ölçüm noktalarında film kriterleri sağlanıyor ve karşılaştırılabilir tüketim düşüyorsa boya sarfiyatı açısından değerlendirilebilir. Askıda daha kısa işlem süresi görülüyor ancak temizleme süresi artıyorsa iki süreyi birlikte raporlayın. Numunenin yanlış renk veya farklı yüzey hazırlığıyla yapıldığı anlaşılırsa o veriyi sipariş tahminine taşımayın. Ölçüm formunda ayrılan parçaların nedenini saklayın ki uygulama hatası, numune değişikliği veya başka bir neden birbirine karışmasın. Bu kayıt sonraki vardiyanın denemeyi bağımsız şekilde tekrarlamasına ve aynı sonucu aramasına yardım eder.
Teklif dosyasını denemede ölçülen aralıkla tamamlayın
Teklife gerçek boyanacak alanı, boya sistemini, katların ayrı miktarını ve kabul edilen parçaların ortalama tüketimini ekleyin. Ölçüm birimini ve ambalaj miktarını açıkça yazın. Sipariş paket adedine yuvarlandığında depoda kalacak miktarı, hatta gerçekten harcanması beklenen malzeme ile aynı sütuna koymayın. Küçük bir parti için ambalaj nedeniyle yüksek görünen satın alma miktarı, uygulamada aynı miktarın tüketildiği anlamına gelmez. Belirsiz alanlar varsa iki farklı senaryo kurun. Örneğin düz parçaların ağırlıkta olduğu bir parti ile erişimi zor parçaların ağırlıkta olduğu partiyi kendi gözlem aralıklarıyla hesaplayın.
Fiyat teklif formuna ürün ve renk yanında parça adedi, yüzey, kat planı, uygulama yöntemi ve biliniyorsa referans deneme sonucunu yazın. Föyün litre ve kilogram satırları için teknik teyit bekleniyorsa bunu açıkça belirtin. Yalnız yaklaşık miktar paylaşabiliyorsanız hangi varsayımla hesaplandığını ekleyin. Sipariş sonrasında gerçekleşen tüketimi, hazırlık ve rötuş kayıtlarını aynı formata geri yazın. Bir sonraki fiyat çalışması böylece bugünkü gözlemden başlayabilir ve geometri, parti düzeni veya kabul koşulları değiştiğinde farkın kaynağı izlenebilir.
Kaynaklar ve ileri okuma
Bu yayının hazırlanmasında yararlanılan kaynakları inceleyin.