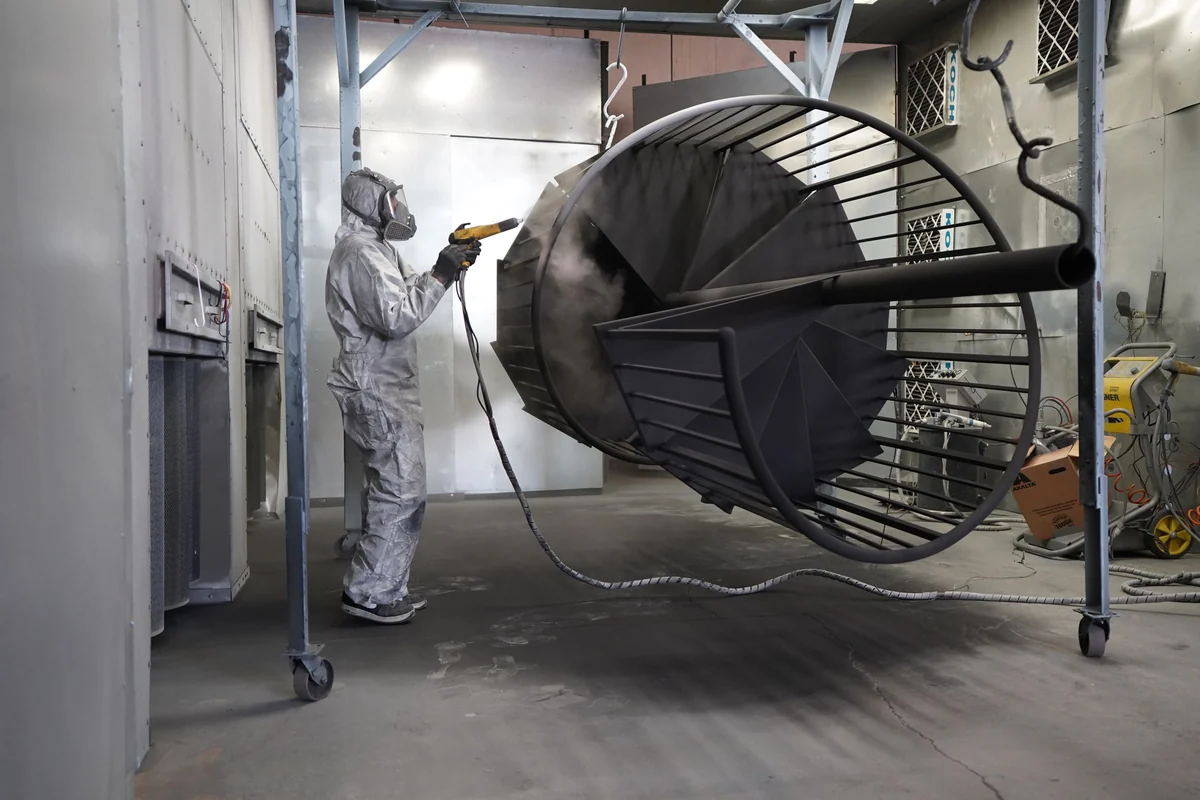
Rapid boya uygulamasında parti, parça, yüzey hazırlığı, inceltici ve katman kayıtlarını ilişkilendirin; kabul kararını tanımlı kontrol ve gerçek ölçümle verin.
- Parti, parça ve katman kimliğini aynı kayıt zincirinde tutun.
- Ölçüm sonucu, yöntemi ve kabul kriterini ayrı belirtin.
- Föyde çelişkili süreleri tahminle tek bir değere indirmeyin.
Kalite kontrolü, son yüzeye bakmaktan daha geniş bir kayıttır
Boyanmış bir metal parçanın düzgün görünmesi önemli bir gözlemdir; ancak hangi ürünle, nasıl hazırlanarak ve hangi kat sırasıyla tamamlandığını açıklamaz. Endüstriyel rapid boya sistemlerinde kalite kontrolü, malzeme kimliği ile uygulama adımlarını aynı kayıt zincirine yerleştirmelidir. Böylece teslim sırasında yalnız son renk değil, sonucu oluşturan işlemler de değerlendirilebilir. Kontrol dosyasının amacı her uygulamaya aynı kabul değerini atamak veya belirli bir hizmet ömrü vaat etmek değildir. Beklenen sistem, yöntem ve doğrulama sorumluluğu başlangıçta tanımlanmalıdır.
Bu yazı genel metal yüzeylerde rapid astar ve son kat uygulamasının izlenmesine odaklanır. Epoksi, poliüretan veya fırın ürünlerinin karışım ve kür koşulları bu kayıt düzenine kopyalanamaz. Ailelerin farklarını açıklayan rapid, epoksi ve poliüretan sistemlerin kullanım farkları yazısı seçim aşamasını destekler; burada ise seçilmiş ürünün uygulama boyunca nasıl izleneceği ele alınır. Ürün föyüyle doğrulanmış bilgi, gerçekleşen saha kaydı ve inceleme yorumu dosyada ayrı tutulur. Bu ayrım, sonradan oluşan bir sorunun araştırılmasını da kolaylaştırır.
Kabul kriteri ile kontrol yöntemini baştan ayırın
Bir kayıt formunda “film uygun”, “renk iyi” veya “yapışma yeterli” yazması, kararın nasıl verildiğini göstermez. Kontrol edilecek özellik, kullanılacak yöntem, değerlendirilecek alan ve kabul referansı açıklanmalıdır. Bazı kontroller görsel gözlem, bazıları uygun ekipmanla ölçüm, bazıları da belge karşılaştırması gerektirebilir. Uygulama projesinde özel bir kabul ölçütü belirlenmemişse genel bir teknik föy satırı tüm parça için otomatik teslim standardı haline getirilmez. Test koşulu ile gerçek parçanın koşulları arasındaki fark da göz ardı edilmemelidir.
Endüstriyel boya kavramı geniş olsa da kontrolün dayanağı kullanılan ürünün tam kimliğidir. Örneğin görünüm kontrolünün hangi ışıkta ve hangi numuneyle yapılacağı, kayıtların hangi aşamada tamamlanacağı ve uygunsuzluk halinde kimin karar vereceği açıklanabilir. Bunlar bir sertifika veya standart uygulandığı iddiası oluşturmaz; işin kontrol düzenini tarif eder. Ölçüm sonucu görülmeden kabul kutusunun işaretlenmesi, daha sonra doldurulan formu uygulamanın gerçek kanıtı olmaktan uzaklaştırır. Formun sadeliği kadar gerçeği yansıtması da önemlidir.
Giriş kaydını ürün, parti ve ambalaj üzerinden kurun
Malzeme kabulünde tam ürün adı, varsa seri kodu, renk tanımı, ambalaj veya parti bilgisi ve teslim alınan miktar birlikte kaydedilir. Ambalaj üzerindeki okunamayan bilgi tahmin edilmemelidir. Açılmış veya başka kaba aktarılmış malzemenin kimliği, yeni etiket ile geçmiş kayıt arasında bağlantı kurularak izlenmelidir. Bu aşama yalnız stok sayımı değildir: Uygulama sırasında hangi kabın hangi parçaya gittiği bilinmezse sonradan partiyle ilgili bir soru sağlıklı biçimde araştırılamaz. Farklı ürünler aynı genel adla kayıt altına alınmamalıdır.
Rapid boya ifadesi astar ile son katı birbirinden ayırmak için yeterli değildir. Örneğin MM520 astar ve MM127 parlak son kat farklı görevler ve talimatlar taşır. Bir malzemenin kalan miktarının yeni kaba aktarılması da dosyada görünmelidir; iki farklı partinin bir araya gelmesi halinde yalnız son kabın etiketi eski bağlantıyı korumaz. Karışan veya kimliği belirsiz malzeme için uygunluk varsaymak yerine durum teknik olarak değerlendirilir. Ürün bilgisi ve güncel güvenlik talimatı, depolama ve kullanım kararlarıyla birlikte okunmalıdır.
Boyama dosyasını parça veya iş emriyle ilişkilendirin
Aynı gün boyanan bütün metal parçalar tek bir koşulda uygulanmış olmayabilir. Farklı altlıklar, eski kaplamalar, hazırlama tarihleri veya bekleme alanları bulunabilir. Bu nedenle iş emri, parça grubu ve kontrol bölgesi arasında açık bir bağlantı kurulmalıdır. Büyük bir konstrüksiyonda yön veya bölge kodu; küçük parçalarda uygun bir grup kimliği kullanılabilir. Kimlik uygulamanın akışına uygun seçilmeli, sonradan bulunamayan çok ayrıntılı bir numaralama yapılmamalıdır. Her kayıt, ilgili yüzeyi tekrar bulmayı sağlamalıdır.
Kontrol bölgesinin tanımı, yalnız “metal” bilgisinden daha açıklayıcıdır. Yeni çelik, eski boyalı yüzey, kaynak çevresi, kenar veya tamirat görmüş bölüm farklı hazırlama geçmişi taşıyabilir. Metal boyası seçiminde kullanım koşulları yazısı altlık ve ortam ayrımını açıklar; kayıt dosyasında ise bu kararın hangi parçaya uygulandığı gösterilir. İşin bir kısmı başka tarihte tamamlandığında aynı grubun altına yeni tarih eklemek yeterli olmayabilir. Hangi parçaların ilk uygulamaya, hangilerinin sonraki aşamaya ait olduğu görünür olmalıdır.
Yüzey hazırlığının bitişini ve kapsamını belgelendirin
Endüstriyel Rapid Astar Boya föyü; yağ, toz, kir, pas ve gevşek katmanların uzaklaştırılmasını, uygun yüzey profilinin hazırlanmasını ve yüzeyin nemli veya ıslak olmamasını belirtir. Bu anlatım yalnız kontrol formuna “temiz” yazılmasıyla karşılanmış olmaz. Yapılan işlem, uygulanan bölge, tamamlanma zamanı ve sonraki boyama başlangıcı kaydedilmelidir. Eski boya yerinde bırakıldıysa bunun hangi bölgelerde bulunduğu da dosyada görünmelidir. Yüzey hazırlığı yöntemi ürüne ve mevcut altlığa uygun değerlendirilir; başka sistemden rastgele bir hazırlık derecesi aktarılmaz.
Kaynak çevresi, girintiler ve dar köşeler gibi gözlem açısından zor bölgeler ayrıca işaretlenebilir. Sonradan kirlenmiş veya ıslanmış yüzey, daha önce hazırlanmış olduğu gerekçesiyle otomatik kabul edilmemelidir. Kontrol, boyama başlamadan önceki gerçek duruma dönmelidir. Fotoğraf kullanılıyorsa genel görünüm ile ayrıntı aynı parça kimliğine bağlanır. Yalnız çok yakından çekilmiş bir görüntü hazırlığın bütün yüzeye aynı şekilde uygulandığını kanıtlamaz. Yapılmayan veya gözlenmeyen işlem, kayıtta tamamlanmış gibi gösterilmez; açık kalan adım uygulamaya geçiş kararında ayrıca ele alınır.
İncelticiyi ve hazırlanan malzemeyi ayrı izleyin
Endüstriyel Rapid Tiner ürünün kendi sistemiyle eşleştirilmelidir. Aynı tinerin uygun olması, bütün rapid ürünlerin aynı oranda inceltileceğini göstermez. MM127 parlak son kat föyünde yüzde yirmi ila otuz; MM520 astar föyünde yüzde yirmi ila yirmi beş aralığı bulunur. Bu iki aralık ürün bazında kaydedilir. Yüzdenin hesap temeli açık değilse ağırlık veya hacim üzerinden tahmini dönüşüm yapılmaz; uygulanacak reçete teknik olarak netleştirilir. İnceltilmiş malzemenin hangi kaba alındığı da izlenmelidir.
Hazırlama kaydı; ana ürün, kullanılan inceltici, hazırlanan miktar, ilave edilen miktar ve işlemin zamanı gibi bilgileri içerebilir. Viskozite ölçülmüşse kullanılan ekipman ve ölçüm koşulu da yazılır. Tabancanın rahat çalışması, ölçülmüş viskozite değeriyle aynı şey değildir. Temizlik için kullanılan çözücü ile boyaya katılan inceltici de dosyada aynı satıra yazılmamalıdır. Uygulama ortasında yeniden ilave yapıldığında ilk kayıt sessizce değiştirilmez; yeni işlem ayrı belirtilir. Böylece farklı parçaların neden farklı hazırlama koşullarında boyandığı daha sonra anlaşılabilir.
Ortam ile ekipman değişikliklerini görünür tutun
Föyde verilen bir kuruma süresi, belirtilen deney koşuluyla birlikte anlamlıdır. MM127 için yirmi üç derece ve yüzde elli bağıl nem altında verilen değerler, her atölyenin gün boyunca tam olarak bu koşullarda olduğu anlamına gelmez. Gerçek koşullar ölçülmüşse ölçüm zamanı ve yeri belirtilmelidir. Ölçülmemiş bir değer formdaki boşluğu doldurmak için yazılmaz. Hava ile yüzeyin sıcaklığı farklı bilgiler olabilir; birinin kaydı diğerinin doğrudan ölçümü olarak sunulmaz. Uygulama sınırları için kullanılan ürünün talimatı esas alınır.
Ekipman kimliği, uygulama yöntemi ve iş sırasında değişen ayarlar da kayıtla ilişkilendirilebilir. Tabanca değişimi, başka bir uygulayıcının devralması veya işin farklı bölüme taşınması gibi olaylar sonuç karşılaştırmasını etkileyebilecek işlem değişiklikleridir. Bu bilgiler tek başına kusur nedeni ilan edilmez. Kayıt, araştırılabilecek olasılıkları görünür kılar. Açıkta bırakılan bir alanın sonradan tamamlanması da ilk uygulamanın kesintisiz devamı gibi yazılmamalıdır. Ortam ve ekipman kayıtlarının amacı çok sayıda kutu işaretlemek değil, parçanın geçirdiği gerçek süreci anlaşılır biçimde saklamaktır.
Katman sırası ve yeniden boyama zamanını ürün bazında okuyun
MM127 Endüstriyel Rapid Parlak Boya föyü iki kat uygulamayı ve ikinci katın ilk uygulamadan sonra bir saat içinde veya kimyasal kuruma tamamlandıktan sonra yapılmasını belirtir. Aynı anlatım, kimyasal kuruma tamamlanmadan ikinci katın kırışmaya neden olabileceği uyarısını da içerir. Bu nedenle kayıt yalnız “iki kat” bilgisinden oluşmamalıdır. İlk ve ikinci katın zamanı, aradaki işlem ve uygulanan bölge yazılmalıdır. Kimyasal kuruma kararı, yalnız yüzeye dokunularak veya başka bir ürünün süresi alınarak verilmemelidir.
MM520 astar föyünde sert kuruma için iki saat ve yirmi dört saat ifadelerinin birlikte bulunması ise ayrıca teknik açıklama gerektirir. Bu farklılık ortalama alınarak veya daha hızlı değer seçilerek giderilemez. Kontrol dosyasında çelişen satır, hangi kararın beklediği ve alınan açıklamanın kapsamı kaydedilir. Son katın uygulanma zamanı ile astarın zımparalanabilmesi de aynı kavram değildir. Böyle bir ayrımın yazılı hale gelmesi, sonraki vardiyanın önceki işlemi yanlış varsaymasını önler. Açık konu çözülmeden kontrol kaydı tamamlanmış gibi kapatılmamalıdır.
Dokunma, sert kuruma ve tam kuruma için ayrı satırlar kullanın
MM127 föyünde belirtilen koşullarda toz tutmama on ila yirmi dakika, dokunma kuruması iki ila üç saat, sert kuruma yirmi dört saat ve tam kuruma en az beş gündür. Bu değerler farklı aşamaları tanımlar. Bir parçanın taşınabilmesi, istiflenmesi, yeniden boyanması veya kullanım yüküne alınması aynı kontrol kararı değildir. Dosyada ihtiyaç duyulan aşama açıkça adlandırılmalı; yanlış süreyle işlem yapılması önlenmelidir. Föydeki tam kuruma süresi de farklı maruziyetlerin tümüne sınırsız bir kabul izni olarak yorumlanmamalıdır.
İşin planı hızlandığında yalnız dokunma kurumasına bakarak diğer adımların da tamamlandığı varsayılabilir. Bunu önlemek için kontrol formunda planlanan işlem ve onayı veren rol bulunabilir. Ortak kavramların doğru yazımı için boya teknik terimleri kullanılabilir. Süreye ilişkin kaydın hangi sıcaklık ve nem bilgisiyle okunduğu da korunmalıdır. Gerçek koşulların farklı olması halinde kaynağı olmayan yeni bir süre hesaplanmaz. Gerekli değerlendirme ürün ve işlem bağlamında yapılır; gerçekleşen bekleme, önerilen bekleme ve teknik teyit birbirinden ayrılır.
Film bilgisi, ölçüm yöntemi ve örnekleme alanı birlikte anlamlıdır
MM127 föyündeki kaplama alanı anlatımı otuz ila elli mikron kuru film kalınlığıyla ilişkilidir. Bu bilgi, rastgele seçilmiş tek noktada ölçülen değerin bütün parçanın uygunluğunu kanıtladığı anlamına gelmez. Ölçüm yapılacaksa altlık ve kaplama için uygun yöntem, ekipman ve uygulama düzeni belirlenmelidir. Cihazın doğrulama durumu, ölçüm bölgesi ve sonuçların nasıl kaydedileceği dosyaya eklenebilir. Numune parçasındaki ölçüm de aynı hazırlama ve uygulamayı geçirmemiş farklı bir üretim grubuna otomatik olarak taşınamaz.
Bir bölgenin kenarı, düz yüzeyi ve girintisi aynı uygulama davranışını göstermeyebilir. Kontrol planı bunu göz önüne almalı; ancak kaynağı olmayan sabit bir ölçüm adedi veya tolerans burada üretilmemelidir. Ölçülen değerler, yer ve yöntem bilgisiyle saklanır. Ürün teknik föyleri karşılaştırmanın malzeme referansıdır; projenin kabul ölçütünü açıklamadan yalnız tabloya bakıp geçmek yeterli değildir. Ölçüm yapılamayan bölge varsa bu sınır raporda belirtilir. Kontrolün erişemediği alan, uygun bulunmuş bir alan gibi işaretlenmemelidir.
Renk ve görünüm için onaylı karşılaştırmayı koruyun
Parlaklık, renk ve doku seçimleri ürün kimliğinin parçasıdır. Rapid mat boya ile parlak ürün aynı görsel sonuç için değerlendirilmez. Benzer şekilde yarı parlak son kat seçiminin kaydı, yalnız genel renk adıyla tamamlanmış olmaz. Karşılaştırmada kullanılan numunenin kimliği ve kabul edilen görünüm açıklanmalıdır. Dijital fotoğrafla görülen ton farkı, fiziksel numune kontrolünün yerine geçmez. Ortam ışığı ve gözlem açısı, kayıtların karşılaştırılabilirliği açısından belirtilmelidir.
Özellikle metalik boya görünümü değerlendirilirken farklı bitişin düz renkli bir ürünle aynı şekilde yorumlanmaması gerekir. Renk kodu için RAL kataloğu ortak bir referans sağlar; uygulamanın bütün özelliklerini tanımlamaz. Numune yalnız renk için onaylandıysa bu onay yapışma veya film kalınlığı kabulü gibi sunulmamalıdır. Her kararın kapsamı yazılı olmalıdır. Üretimden ayrılan kontrol parçası varsa hangi parti ve uygulama adımını temsil ettiği belirtilir; kontrol parçasının farklı bir hazırlıkla boyanması gerçek üretim sürecini görünmez hale getirmemelidir.
Bir belirtiyi kesin neden gibi yazmadan uygunsuzluğu kaydedin
Kırışma, akma, yerel açıklık veya görünüm farkı görüldüğünde ilk kayıt gözlenebilir durumu tarif etmelidir. “Yanlış tiner kullanılmış” gibi bir neden, malzeme kaydı incelenmeden kesin hüküm olarak yazılmaz. Belirtinin yeri, büyüklüğü, dağılımı ve fark edildiği aşama belirtilir. Ardından olası nedenler ve kontrol edilecek kayıtlar ayrı listelenir. Birden fazla olasılığın bulunması raporu zayıflatmaz; doğrulanmamış açıklamaların gerçek veriyle karışmasını önler. Fotoğraf, ilgili parça ve kontrol bölgesinin kimliğiyle saklanmalıdır.
Uygunsuz bulunan grubun başka parçalarla karışmasını önleyecek işaretleme ve bekletme düzeni, işletmenin çalışma sürecine göre oluşturulur. Onarım, yeniden hazırlama veya başka bir değerlendirme kararı yetkili teknik süreçte verilir. Yeni kat eklemek, her kusuru düzeltmenin otomatik yolu değildir. Yapılan müdahale sonrasında önceki kayıt silinmez; yeni işlem ve son kontrol eklenir. Böylece teslim edilen parçanın ilk uygulama mı, onarılmış uygulama mı olduğu izlenebilir. Sorun giderilmiş olsa bile kullanılan yöntem ve kontrolün sınırı dosyada anlaşılır kalmalıdır.
Örnek parti incelemesi: vardiya değişimini nasıl izlersiniz?
Varsayımsal bir metal dolap üretiminde aynı renk için sabah ve öğleden sonra iki grup boyandığını düşünelim. Son kontrolde yalnız ikinci grupta yüzey farklılığı görülüyor. Bu örnek gerçek bir müşteri veya Makro üretim kaydı değildir. İnceleme önce ürün ve parti kimliğini, ardından hazırlama kaplarını, inceltici kayıtlarını, yüzey hazırlığını ve kat saatlerini karşılaştırır. Vardiya değişmiş olması tek başına neden göstermez. İki grubun farklı bir ortamda bekletilmesi veya ikinci katın farklı zamanlanması gibi bilgiler ayrıca araştırılır.
İlk kayıtta aynı olan bilgiler, farklı olan bilgiler ve bilinmeyenler üç ayrı bölümde tutulabilir. Örneğin inceltici kimliği aynı olsa da ilave edilen miktar kayıtlı değilse “inceltme aynıdır” denemez. Film ölçümü yalnız bir grupta yapılmışsa karşılaştırmanın bu sınırı açıklanır. Böyle bir dosya, endüstriyel boya maliyetini etkileyen kapsam değerlendirmesinde de yararlıdır; tekrar işinin nedeni ile malzeme fiyatı birbirine karıştırılmaz. Ancak örnekteki kontrol sırası her kusurun mutlaka vardiya veya hazırlama hatasından kaynaklandığını iddia etmez.
Kontrol sıklığını ve tekrar incelemenin kapsamını açıklayın
Tek bir parçada yapılan kontrolün kaç parçayı temsil ettiği açık olmalıdır. Aynı iş emri içinde bulunmak, bütün parçaların aynı hazırlık veya uygulama koşulunu geçirdiğini tek başına göstermez. Kontrol planı; işin büyüklüğü, yüzey türleri, uygulama değişiklikleri ve belirlenen kabul yaklaşımıyla birlikte hazırlanır. Bu yazıdan evrensel bir numune yüzdesi veya sabit ölçüm adedi çıkarılmamalıdır. İşlem değiştiğinde hangi kontrolün yeniden yapılacağı da başlangıçta belirlenebilir. Böylece ilk grubun sonucu, koşulları farklı sonraki grubun otomatik kabulüne dönüşmez.
Örneğin boya kabı değişmiş, uygulamaya uzun ara verilmiş veya hazırlanan yüzey yeniden işlem görmüşse kaydın hangi kısmının güncelleneceği açıklanmalıdır. Tekrar kontrol yalnız eski formun tarihini yenilemek değildir. Yapılan işlem, incelenen bölge ve yeni sonuç görünür olmalıdır. Önceki sonuç ile sonraki sonuç arasındaki fark raporda korunur; uygun olmayan ilk ölçüm kayıttan silinmez. Karar için yeterli bilgi bulunmadığında bu eksiklik belirtilir ve gereken doğrulama tanımlanır. Bu yaklaşım, kontrolün sınırlarını saklamak yerine kabul kararının hangi kanıta dayandığını anlaşılır hale getirir.
Teslim dosyasını uygulamaya dönülebilen bir kayıt olarak kapatın
Son dosyada ürün ve parti, parça grubu, hazırlık işlemleri, inceltici, kat zamanları, ölçüm sonuçları, numune referansı ve varsa düzeltmeler birbirine bağlanmalıdır. Açık kalan teknik konu veya doğrulanamayan alan da belirtilmelidir. Kontrolü yapan rol ile uygulamayı yapan rolün ayrı yazılması sorumluluğu anlaşılır kılar; bu, tek başına dış denetim veya sertifikalı kontrol yapıldığı anlamına gelmez. Son karar, daha önce tanımlanan kriter ve gerçekleşen inceleme kapsamıyla sınırlı olmalıdır.
Endüstriyel boya teklif dosyası oluşturulurken istenen ürün, yüzey, miktar ve kontrol kapsamının açık yazılması, uygulama sonunda hangi bilginin beklenildiğini de netleştirir. Kayıtların gereksiz tekrarından kaçınmak için aynı parti bilgisi tek bir ana kayda bağlanabilir; ancak bağlantının gerçekten bulunabilir olması gerekir. Fotoğraflar, föy sürümü ve teknik açıklamalar aynı iş kimliği altında saklanır. Rapid boyada kalite kontrolün değeri form sayısında değil, malzemeden teslim edilen katmana kadar sürecin doğrulanabilir biçimde izlenmesindedir. Bu düzen, sonraki bakım veya kusur incelemesi için de anlaşılır bir başlangıç bırakır.
Kaynaklar ve ileri okuma
Bu yayının hazırlanmasında yararlanılan kaynakları inceleyin.