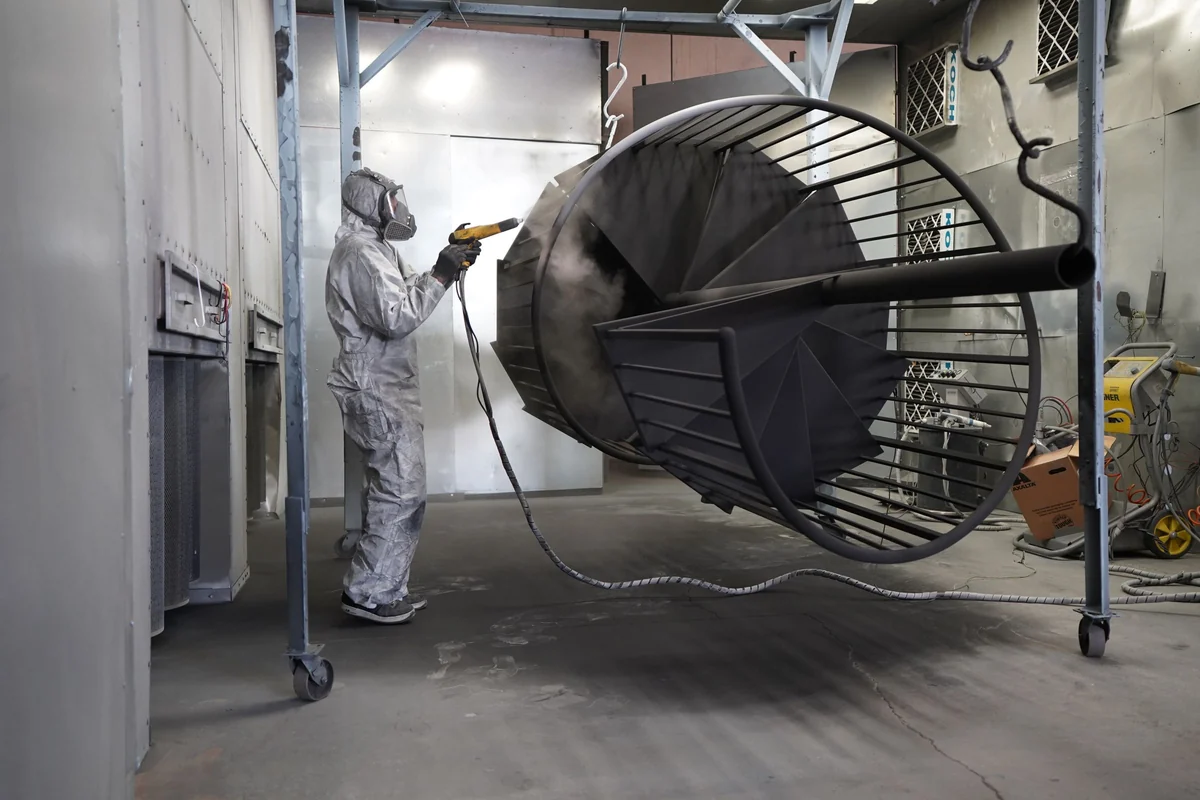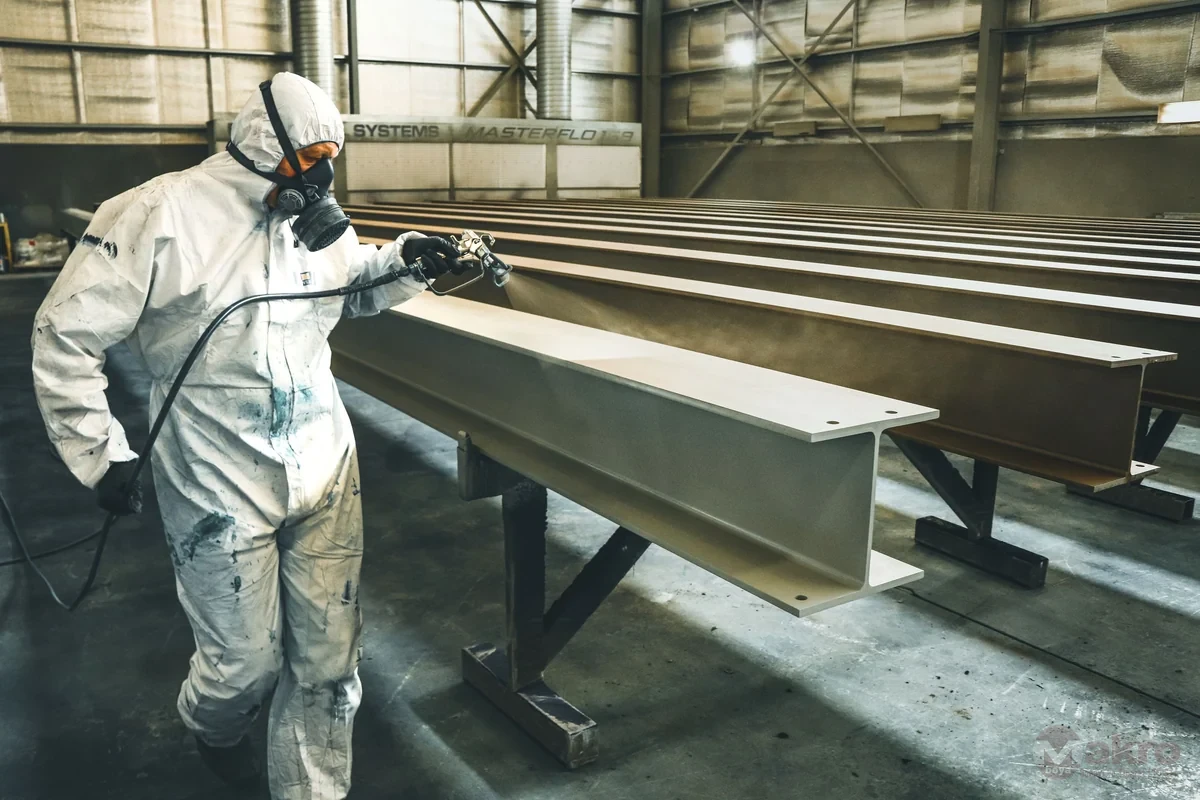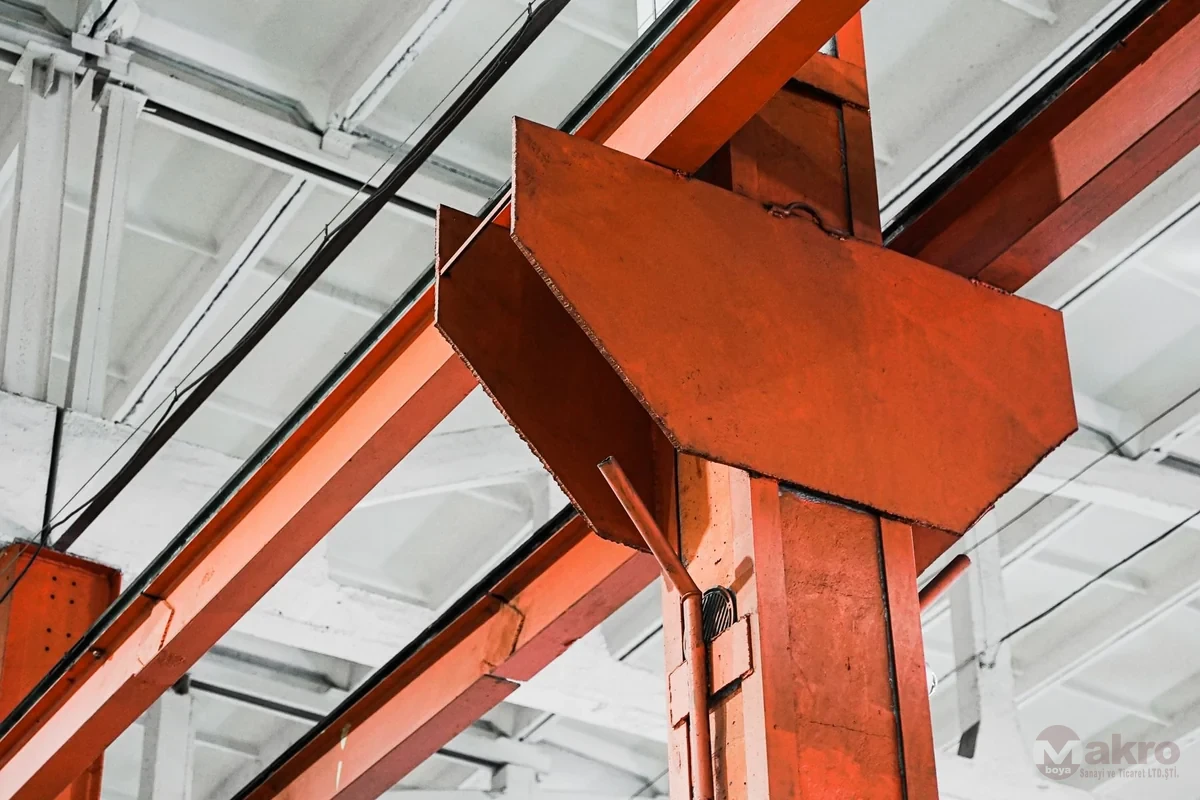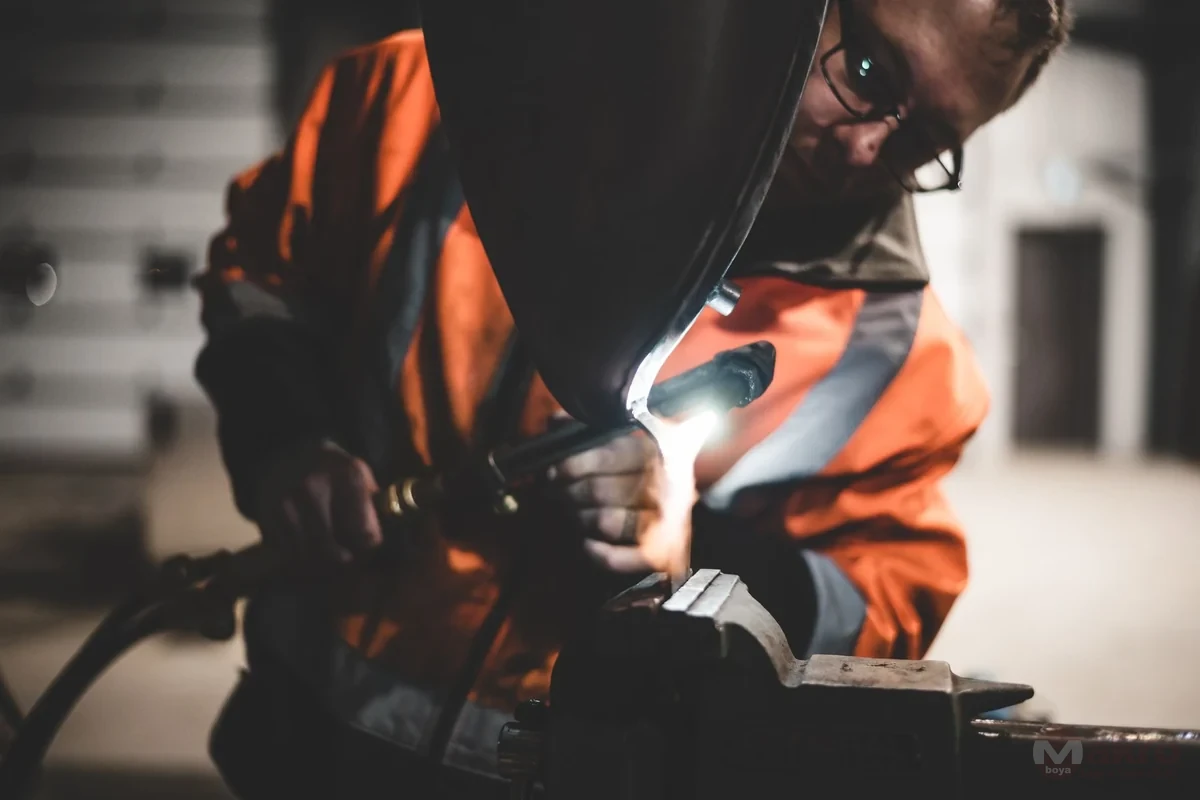
Kaynak çevresi, keskin kenarlar ve dar cepleri ayrı bölgelerle izleyin. Metal boyama öncesinde temizlik, erişim ve ürün föyü koşullarını aynı hazırlık planında birleştirin.
- Kaynak, kenar ve dar cepler geniş yüzeylerden ayrı kontrol bölgeleri olarak tanımlanmalı.
- Hazırlık derecesi ve ürün uygunluğu bütün metallere veya astarlara otomatik aktarılmamalı.
- Bölge kimliği, işlem sonucu ve açık kayıtlar astar öncesi kabul kararına bağlanmalı.
Metal yüzey tek bir hazırlık bölgesi değildir
Bir metal parçanın geniş ve düz yüzeyinin temiz görünmesi, kaynak dikişinin dibinde veya kesilmiş bir kenarda aynı hazırlığın sağlandığını göstermez. Boyama planını yalnız toplam metrekareyle kurmak bu ayrıntıları görünmez bırakabilir. Parçanın geometrisini, erişim imkânını ve birleştirme noktalarını ayrı değerlendirmek, uygulamaya başlamadan önce hangi bölgede neyin kontrol edileceğini belirginleştirir.
Sanayi boyaları arasından ürün seçerken kullanım ortamı kadar alt yüzeyin malzemesi ve mevcut durumu da bilinmelidir. Çelik bir konstrüksiyon, galvanizli bir parça ve alüminyum eleman aynı başlık altında metal olarak anılsa da aynı astarın hepsine uygun olduğu sonucu çıkarılamaz. Ürün föyünün desteklemediği bir yüzey uygunluğu, hazırlık işlemleri artırılarak kendiliğinden kazanılmış sayılmaz.
İşin ilk çıktısı, parça üzerinde işaretlenmiş bir hazırlık haritası olabilir. Bu haritada düz yüzeyler, kaynak çevreleri, kesilmiş kenarlar, delikler, cıvata bölgeleri ve içine erişilemeyen cepler ayrı tanımlanır. Her bölgeye bir kontrol kodu verilmesi, hazırlayan ve boyayan ekiplerin aynı noktadan söz etmesini sağlar; sözlü tariflere bağlı belirsizlik azalır.
Bu yaklaşım, daha fazla işlem yapmayı başlı başına hedeflemez. Amaç gerekli işlemin doğru yerde yapılması ve sonucunun görülebilmesidir. Geometri kaynaklı sorun, yüzey kirliliği ve ürün uyumsuzluğu birbirinden ayrıldığında kararlar daha isabetli olur. İş programında da tek bir genel hazırlık satırı yerine kontrol edilebilir, sorumlusu belli bölgeler yer alır.
Malzeme ve önceki işlemler netleştirilmeli
Hazırlık yönteminden önce parçanın hangi metalden üretildiği, yeni mi kullanılmış mı olduğu ve üzerinde eski bir kaplama bulunup bulunmadığı kaydedilmelidir. İmalat çizimi, malzeme bilgisi ve mevcut kaplama kaydı birlikte incelenir. Görünüş benzerliği tek başına yeterli değildir; yüzeyin geçmişi bilinmiyorsa uygunluk kararındaki bu eksik açıkça belirtilir.
Özellikle kaynak sonrası yapılan taşlama, düzeltme veya yeniden kaynak işlemleri boyama sırasını etkileyebilir. Boyaya hazır teslim edildiği söylenen bir parçada daha sonra imalat düzeltmesi yapılmışsa ilgili alan yeniden kontrol edilir. Önceki kabul bütün parçaya süresiz bir onay vermez; değişiklik yapılan nokta ve çevresindeki mevcut kaplama ayrıca değerlendirilir.
Genel ürün karşılaştırması için metal boyası rehberi bir başlangıç sunar; ancak burada ele alınan hazırlık haritası daha yerel bir soruya yanıt verir: belirli bir dikiş, kenar veya birleşim boyamaya gerçekten hazır mı? Ürün ailesi seçilmiş olsa bile bu noktasal kontrolün sonucu uygulamadan önce tamamlanmalıdır.
Kullanım ortamına göre seçim başlıklarını metal boyası seçiminde iç mekân, açık alan ve endüstriyel koşullar yazısıyla birlikte okumak yararlıdır. Böylece ortamın gerektirdiği sistem kararı ile parçanın imalat ayrıntılarının gerektirdiği hazırlık işi birbirine karışmaz. İkisi aynı proje dosyasında tutulur, fakat birbirinin yerine geçen onaylar olarak değerlendirilmez.
Kaynak çevresinde görülen her iz aynı anlama gelmez
Kaynak bölgesi incelenirken yalnız dikişin üst kısmına bakılmaz. Dikişin iki yanı, birleşimin dip noktaları ve yakın çevredeki yüzeyler birlikte görülmelidir. Sıçrantı, gevşek kalıntı, yağ veya pas gibi gözlenen durumlar ayrı kaydedilir. Fotoğrafta koyu görünen bir alanın ne olduğu, yalnız rengine bakılarak kesin biçimde adlandırılmaz.
Kaplamanın tutunmasına engel olabilecek maddelerin uzaklaştırılması, seçilen ürünün yüzey hazırlığı tarifine göre planlanır. Örneğin Endüstriyel Rapid Astar Boya föyü yağ, toz, kir, pas ve gevşek tabakaların temizlenmesini, astarın tutunacağı uygun yüzey profilinin hazırlanmasını ister. Bu ifade, yalnız görünür sıçrantının alınmasının bütün hazırlığı tamamladığı anlamına gelmez.
Kaynak imalatının kabulü ile boya öncesi yüzey kabulü farklı sorumluluklardır. Dikişte yapısal değerlendirme gerektiren bir durum görülüyorsa boyacı ekibin bunu dolgu veya kalın boya ile kapatarak çözmesi beklenmez. İmalat sorumlusu ilgili noktayı değerlendirir; gerekli düzeltme yapıldıktan sonra boya öncesi kontrol yeniden yürütülür ve kayıt kapatılır.
Kaynak çevresindeki görünür durumun nasıl değerlendirileceği proje kabul tarifinde açık olmalıdır. Ürünün genel yüzey hazırlığı bilgisi, dikiş geometrisine ait bütün imalat ölçülerinin yerine geçmez. İstenen işlem, kontrol yöntemi ve kabul sorumlusu netleştirildiğinde hazırlık ekibi hangi noktayı hangi koşulla teslim edeceğini bilir. Belirsiz bir genel uygunluk ifadesi yerine, parçanın gerçek ayrıntılarına bağlı bir değerlendirme yürütülür.
Keskin kenarlar ve delikler nasıl ayrılır?
Kesilmiş bir levhanın çevresi ile geniş yüzeyi aynı geometriye sahip değildir. Kenarın biçimi, çapak durumu ve yüzeye erişim boya hazırlığı sırasında ayrıca görülmelidir. Burada amaç, bütün metallere geçerli tek bir yuvarlatma ölçüsü vermek değildir. Gerekli işlem ve kabul ölçüsü parça tasarımı, sistem gereği ve onaylı iş tarifinde belirtilmelidir.
Delik ağızları, bağlantı plakalarının çevresi ve dar yarıklar da hazırlık haritasına dâhil edilir. Bu noktalarda hem kalıntı uzaklaştırma hem sonrasında temizliğin doğrulanması düşünülür. Bir bölgeye aletin erişebilmesi, kontrol yapan kişinin aynı yüzeyi yeterince görebildiği anlamına gelmez. Kontrolün nasıl yapılacağı, uygulama başlamadan önce tarif edilmelidir.
MP-540 Epoksi Astar Boya föyünde metal hazırlığı için St2 ve ideal olarak Sa2½ ifadeleri yer alır. Bu bilgi ilgili ürün ve tarifin bağlamındadır. Aynı temizleme derecesini başka bir ürünün, galvanizin veya alüminyumun otomatik kabul koşulu gibi kullanmak doğru bir teknik aktarım olmaz.
Kenara müdahale edilmesi parçanın ölçüsünü veya işlevini etkileyebilecekse karar imalat sorumlusuyla birlikte alınır. Boyama için erişim ve hazırlık ihtiyacı, tasarım gerekliliklerinden bağımsız ele alınmamalıdır. Özellikle bağlantı ve oturma yüzeylerinde hangi alanın boyanacağı, hangi alanın korunacağı ve işlemin sınırı çizim veya bölge kaydı üzerinde açıkça gösterilmelidir.
Dar ceplerin erişim planı uygulamadan önce yapılmalı
Birleşmiş iki profil arasında kalan cep, düz bir levha kadar kolay temizlenmeyebilir. Dar alanlarda işlem sırası, alet erişimi ve işlemden çıkan kalıntının uzaklaştırılması birlikte planlanır. Hazırlık bitirildiği hâlde içeride toz veya gevşek parçacık kalıyorsa boyamaya hazır olma kararı yeniden ele alınmalıdır; dışarıdan temiz görünmesi yeterli değildir.
Montaj sırası bu konuda belirleyici olabilir. Sonradan kapanacak bir bölgenin hazırlık ve boyama işlemlerinin hangi aşamada yapılacağı önceden konuşulmalıdır. Her parça için montaj öncesi boyama önerisi verilemez; kaynak, birleştirme ve sistem gereklilikleri değerlendirilir. Ancak erişim kaybolmadan önce gerekli kararın alınması, sonradan çözümsüz bir kontrol boşluğu oluşmasını önler.
Sentetik Astar Boya ile farklı bir astar ailesinin aynı yöntem ve bekleme düzeniyle kullanılabileceği varsayılmamalıdır. Hazırlık haritasının yanında kullanılan ürünün tam adı da bulunur. Böylece bir bölgenin temizleme veya kat uygulaması tarifi, benzer ambalajlı başka bir ürünün bilgileriyle yanlışlıkla tamamlanmamış olur.
Erişilemeyen bir alanın varlığı kayıt üzerinde gizlenmemelidir. Alanın neresi olduğu, hangi işlemin yapılamadığı ve çözümün kim tarafından değerlendirileceği belirtilir. Kontrol formuna yalnız genel bir uygun işareti koymak, işin ilerleyen aşamasında o bölgeyle ilgili belirsizliği artırır. Açık bir kısıt kaydı ise değerlendirmenin tamamlanması için somut bir başlangıç sağlar.
Temizleme derecesi ile geometri kabulü ayrı tutulmalı
Kaynak çevresindeki bir çıkıntının düzeltilmesi ile yüzeydeki kirin uzaklaştırılması farklı işlerdir. İlk işlem geometrinin değerlendirilmesini gerektirirken ikincisi kaplamanın tutunacağı yüzeyin hazırlanmasıyla ilgilidir. Kontrol satırlarını ayırmak, bunlardan birinin tamamlanıp diğerinin unutulmasını önler. Geniş yüzey temizliği bitmiş olsa da dikiş dipleri için açık kayıt kalabilir.
Güncel teknik föyler hangi ürün için hangi hazırlık koşulunun istendiğini kontrol etmek amacıyla kullanılmalıdır. Aynı föyün farklı başlıklarında birbiriyle açıklama gerektiren süreler bulunuyorsa en kısa değer seçilerek uygulama programı kurulmaz. Kaynak ve kenar kontrolü, bu tür belirsizlikleri iş başlamadan teknik soruya dönüştürmek için de uygun bir aşamadır.
Astarın farklı yüzeylerdeki görevini açıklayan metal, ahşap ve mineral yüzeylerde astar boya yazısı, hazırlık ile kat seçimi arasındaki bağı tamamlar. Astar, hazırlanmış ve kendisine uygun bir yüzey üzerinde çalışacak sistem bileşenidir. İmalat kusurunun, hareketli bağlantının veya mevcut kirliliğin yerine geçen genel bir düzeltme yöntemi olarak tanımlanamaz.
Kontrol raporunda temizleme yöntemi, bölge kodu, gözlenen durum ve sonuç birlikte yer alabilir. Sadece kullanılan aletin adını yazmak yeterli açıklama sağlamaz; işlem sonrasında neyin değiştiği de görülmelidir. Aynı biçimde yalnız bir fotoğraf eklemek yerine fotoğrafın hangi bölgeyi gösterdiği ve hangi kontrol sorusuna karşılık geldiği belirtilmelidir.
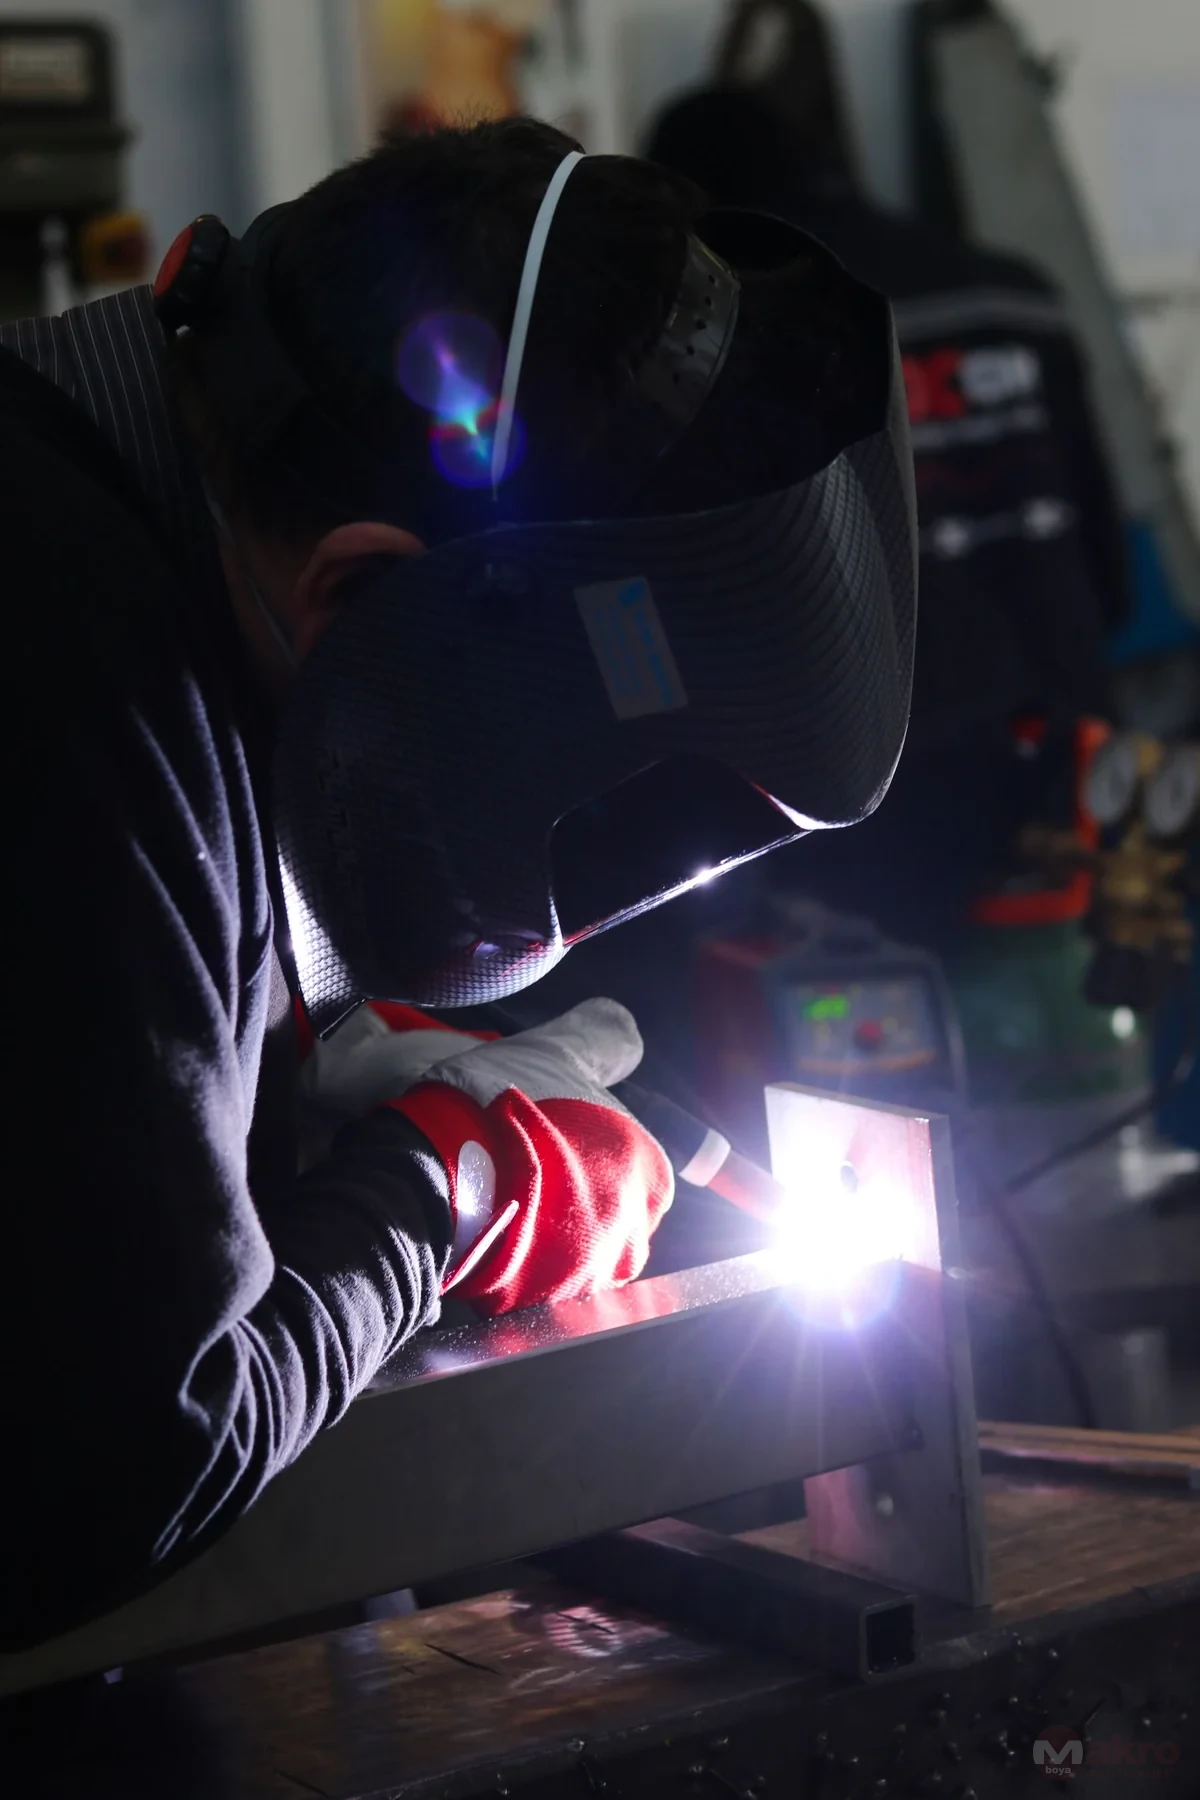
Mekanik işlem sonrası yeniden temizlik gerekir
Taşlama veya zımparalama bir yüzeyin biçimini değiştirebilir; bunun ardından oluşan toz ve kalıntılar ayrıca uzaklaştırılmalıdır. Hazırlığın son kontrolü, mekanik işlemin bitiş anıyla aynı kabul edilmemelidir. Bölge yeniden incelenir, bitişik alanların kirlenip kirlenmediği görülür ve boyaya geçiş için gerekli yüzey durumu ürün tarifine göre değerlendirilir.
Rapid astar föyünde zımpara sonrası metal yüzeylerin ilgili rapid tiner veya temizlik tineriyle silinmesi belirtilir. Bu ürün tarifini bütün sistemlerde herhangi bir çözücü kullanılabilir şeklinde genişletmek doğru olmaz. Kullanılacak temizleyici, yüzey ve kaplama sistemiyle birlikte değerlendirilir; sonrasında yüzeyde uygun olmayan bir kalıntı bırakılmaması da kontrol planının konusudur.
Epoksi tinerler gibi yardımcı ürünler de yalnız isim benzerliğiyle seçilmemelidir. Temizleme amacı, inceltme amacı ve farklı ürün ailelerinin karışım tarifleri birbirinden ayrılır. Kullanılan yardımcı ürünün kaydı, bir sonraki aşamada hangi malzemenin yüzeye temas ettiğinin anlaşılmasını kolaylaştırır. Güvenlik bilgi ve kullanım talimatları ayrıca dikkate alınır.
Temizlenen parçanın yeniden kirlenmesini önleyecek iş düzeni kurulmadığında önceki kontrol kısa sürede geçerliliğini kaybedebilir. Kirli eldivenle taşıma, yakındaki imalat işlemleri veya uygunsuz bekletme koşulları görüldüğünde ilgili bölge yeniden değerlendirilir. Bu değerlendirme için keyfî bir sabit süre belirlemek yerine ürünün talebi ve yüzeyin gerçek durumu esas alınır.
Bölgesel kabul formunda neler bulunmalı?
İyi bir hazırlık formu karmaşık olmak zorunda değildir. Parça veya parti kimliği, malzeme bilgisi, bölge kodu, kullanılan hazırlık yöntemi ve gözlenen sonuç aynı kayıt üzerinde tutulabilir. Birleşim ayrıntısını gösteren yakın fotoğrafın yanında parçayı bütünüyle tanıtan bir görüntü bulunması, daha sonra doğru noktaya geri dönmeyi kolaylaştırır.
Boya terimleri üzerinden kullanılan kavramların ortaklaştırılması ekipler arasındaki iletişime yardımcı olur. Örneğin yüzey temizliği, yüzey profili ve kuru film kalınlığı aynı ölçüm değildir. Formda bunlara tek bir uygunluk kutusu ayrılması yerine, gereken kontrol türleri ayrı satırlarda gösterildiğinde eksik bilgi daha kolay fark edilir.
Sonuç alanında yalnız kabul veya ret ifadesi bulunması her zaman yeterli değildir. Koşullu kabul düşünülüyorsa hangi koşulun yerine getirileceği, kim tarafından doğrulanacağı ve uygulamanın o zamana kadar hangi bölgede duracağı yazılmalıdır. Böylece kontrol kaydı iş akışına gerçek bir karar sağlar; yalnız arşivlenen bir belge olarak kalmaz.
Örnek olarak K-07 kodlu bir birleşimde kaynak çevresi temizlenmiş, ancak arka cebe erişim henüz sağlanamamış olabilir. Bu örnekte bütün parçayı tamamlandı saymak yerine K-07 kaydı açık bırakılır. Erişim sağlandığında o bölgenin işlemi ve kontrolü tamamlanır. Bölge kodunun değişmemesi, önceki fotoğraf ve açıklamaların kaybolmasını önler.
Astara geçiş için son kontrol nasıl kurulur?
Astar öncesi son kontrol, hazırlık haritasındaki bütün gerekli satırların durumunu bir araya getirir. Açık kalan bir geometri sorunu, temizlenmemiş cep veya ürün uygunluğu belirsizliği varsa uygulama kararı bu eksiklerle birlikte değerlendirilir. Bir bölgenin hazır olması, parçanın tamamının aynı durumda olduğunu göstermediğinden onay kapsamı açıkça sınırlandırılır.
Epoksi sistemler içinde düşünülen astar ve son katın ilişkisi, tam ürün adlarıyla kurulmalıdır. Yüzey hazır olsa bile yanlış ürün kombinasyonu veya açıklanmamış kat geçişi ayrıca bir sorun alanıdır. Buradaki hazırlık planı ürün föyünün yerini almaz; onun uygulanacağı yüzeyin ve iş sırasının doğru tanımlanmasına yardımcı olur.
Rapid astar föyü yüzeyin nemli veya ıslak olmamasını açıkça ister. Bu nedenle yalnız pas ve toz kontrolü yapılarak astara geçilmez. Yüzeyin o andaki durumu görülür, koşullar değişmişse değerlendirme yenilenir. Ortam bilgisini kaydetmek faydalıdır; fakat ortam sıcaklığını tek başına yüzeyin bütün uygulama koşullarını karşıladığının kanıtı saymak doğru değildir.
Boyamaya geçiş kaydı, hangi bölgenin hangi ürünle ve hangi onay üzerine işleme alındığını göstermelidir. Kontrol sonrası parçada yeniden imalat yapılırsa ilgili satır tekrar açılır. Bu düzen, kabul edilmiş yüzeyin sonradan değişmesini görünür kılar. İşin tamamında en son geçerli değerlendirmeye göre hareket edilmesi, eski bir onayın yanlışlıkla kullanılmasını önler.
Kenar kontrolü film kalınlığı kontrolüyle tamamlanır
Hazırlık aşaması tamamlandıktan sonra kaynak ve kenar bölgelerinin izlenmesi sona ermez. Uygulama sonrasında görünüm, ulaşılması güç alanlar ve şartnamede istenen kontroller ayrıca değerlendirilir. Düz levhada alınan bir sonucun bütün kenar ve birleşimlere otomatik olarak taşınmaması gerekir. Hangi bölgede neyin doğrulanacağı uygulama kontrol planında önceden belirtilmelidir.
Kat kalınlığının yorumlanması için epoksi boyada yaş ve kuru film kalınlığı yazısı ayrı bir teknik çerçeve sunar. Yaş film ile kuru film değerleri birbirinin yerine yazılamaz. Aynı şekilde bir ölçümün konumu ve kullanılan yöntem bilinmeden kaynak çevresinin bütünü için yeterlilik sonucu çıkarılması uygun bir kayıt yaklaşımı olmaz.
Uygulama sırasında yerel bir eksik görülürse düzeltme yolu ilgili sistemin talimatlarıyla belirlenir. Her eksik bölgeye fazladan boya eklemek genel bir çözüm gibi sunulmamalıdır. Kat aralığı, mevcut yüzey durumu ve ürünün yeniden uygulama koşulları birlikte değerlendirilir. Böylece hazırlıkta özenle tutulan bölge kaydı son kontrol aşamasına kadar takip edilebilir.
Bu plan herhangi bir korozyon ömrü veya bakım aralığı garantisi üretmez. Koruma performansını etkileyen sistem, ortam ve uygulama değişkenlerinin tamamı ayrı değerlendirilmelidir. Hazırlık haritasının sağladığı kazanım, eksik veya belirsiz ayrıntıları görünür ve izlenebilir hâle getirmesidir. Ölçülmemiş performans yerine gerçekten yapılan işlem ve gözlenen sonuç kayıt altına alınır.
Hazırlık ayrıntıları teklif kapsamına nasıl taşınır?
Bir fiyat teklifi talebinde yalnız alan ve istenen rengi belirtmek, kaynaklı veya çok parçalı bir işin hazırlık kapsamını anlatmaya yetmeyebilir. Parça tipi, yüzey geçmişi, açık kaynak ve kenar kayıtları, erişim kısıtları ve düşünülen sistem de paylaşılmalıdır. Böylece görüşme, kapsamı belirsiz bir genel ürün adı üzerinden ilerlemek zorunda kalmaz.
Örneğin aynı toplam alana sahip iki işten birinde geniş levhalar, diğerinde çok sayıda delik ve birleşim bulunabilir. Bu örnekten sabit bir fiyat farkı çıkarılamaz. Ancak hazırlık ve kontrol kapsamının yalnız metrekareye indirgenemeyeceği görülür. Tekliflerin karşılaştırılmasında aynı bölgesel hazırlık ve kabul sorumluluklarının ele alınıp alınmadığı sorulmalıdır.
Talepte fotoğraf paylaşılacaksa parça bütünü ile kritik ayrıntılar eşleştirilir. Bir fotoğrafın hangi malzemeyi, hangi bölgeyi ve hangi mevcut durumu gösterdiği açıklanır. Fotoğraf üzerinden kesin malzeme teşhisi veya görünmeyen yüzeylerin kabulü beklenmez. Eksik bilgiler teknik görüşmede tamamlanır; ürün ve uygulama kapsamı bu netleştirmeden sonra değerlendirilir.
Hazırlık tarifinin sorumlusu, saha kabulünü yapacak kişi ve ürün bilgisini doğrulayacak taraf belirlenmelidir. Böylece bir ürün önerisi, kendiliğinden bütün imalat ayrıntılarına verilmiş uygulama onayı gibi anlaşılmaz. Teklif dosyası ile sahadaki bölge kayıtlarının aynı parça kimliğini kullanması, kararların uygulamaya doğru aktarılmasını kolaylaştırır ve sonradan yapılacak incelemeye dayanak sağlar.
Sipariş öncesinde kapatılması gereken sorular
Sipariş listesi hazırlanırken tam ürün adı ve sistem bileşenleri kadar yüzeyle ilgili açık sorular da gözden geçirilmelidir. Malzemenin ne olduğu, eski kaplamanın durumu, kaynak ve kenar işlemlerinin tamamlanıp tamamlanmadığı ve erişim kısıtları net değilse bunlar ayrı başlıklar hâlinde tutulur. Belirsizlik ürün miktarı artırılarak çözülmüş sayılmaz.
İlk soru, hazırlık haritasındaki bütün gerekli bölgelerin görülebilir ve izlenebilir olup olmadığıdır. İkinci soru, uygulama talimatının seçilen ürünle gerçekten eşleşip eşleşmediğidir. Üçüncü soru ise açık kayıtların kim tarafından kapatılacağıdır. Bu sorulara verilen somut yanıtlar, hazırlık tamamlandı ifadesini daha değerlendirilebilir bir iş sonucuna dönüştürür ve ekiplerin aynı kapsamı anlamasına yardım eder.
Kontrol listesi sahaya uygun ölçekte tutulmalıdır. Basit bir parçada birkaç satır yeterliyken karmaşık bir birleşimde bölge bazında ayrıntı gerekebilir. Önemli olan sayfa sayısı değil, kritik noktanın kaybolmamasıdır. İş ilerledikçe değişen durumlar aynı kimlik altında güncellenir; eski ve yeni fotoğrafların hangi aşamayı gösterdiği açık biçimde ayrılır.
Metal boyamada kaynak dikişleri ve keskin kenarlar, ürün seçiminden bağımsız küçük ayrıntılar olarak görülmemelidir. Malzeme bilgisi, geometri, temizlik, erişim ve uygulama kabulü birlikte ele alındığında hazırlık planı gerçek bir karar aracına dönüşür. Sonuç, her yüzeye aynı işlemi önermek yerine, seçilen sistemin gerektirdiği hazırlığın her kritik bölgede doğrulanmasıdır.
Kaynaklar ve ileri okuma
Bu yayının hazırlanmasında yararlanılan kaynakları inceleyin.